


CNC Dövme Makas İmalatı: Süreç, Malzemeler ve Kaynak Bulma Kılavuzu
Ana sayfa / Haberler / Sektör Haberleri / CNC Dövme Makas İmalatı: Süreç, Malzemeler ve Kaynak Bulma Kılavuzu
Oct 22, 2026
Bir salon ithalatçısı üç karton makas setini paketinden çıkardığında ve her çiftin farklı şekilde kesildiğini (biri pürüzsüz, biri pürüzlü, diğeri çok sert) bulduğunda sorun nadiren çeliktir. Üretim sürecidir. Dövme makaslara dayanıklılık açısından değer verilir; Tekrarlanabilirlik açısından CNC işlemeye güvenilmektedir. CNC dövme makas imalatı ikisini birleştirir: dövme, iç tane yapısını oluşturur ve son boyutlarda bilgisayar kontrollü işleme kilitlerini oluşturur. Bu aşamaların nasıl etkileşimde bulunduğunu anlamak size hangi fabrikanın tutarlı çiftler sunduğunu gösterir.
Üç üretim rotası piyasadaki makasların çoğunu kapsar: döküm, talaş kaldırma ve CNC son işlemle dövme.
Döküm hızlı ve ucuzdur, ancak dökme çelik mekanik olarak işlenmez, bu nedenle iç yapısı daha az tekdüzedir. Talaş kaldırma (bir bıçağın CNC frezeleme ile düz bir levhadan kesilmesi) hassastır ve mükemmel bir yüzey bırakır, ancak çeliğin damar çizgileri orijinal yönlerinde kalır. Daha sonra CNC ile işlenen dövme bir bıçak, her iki yöntemin de en iyisini elde eder: Sıcak şekillendirme, bıçağın konturu boyunca damarı yeniden hizalar ve CNC işleme, nihai geometri için tek bir ustaya bağlı kalmadan sıkı toleransları korur.
Bu pratikte önemlidir. Dövme ön kalıp, nihai şekle ham bloktan çok daha yakındır, dolayısıyla daha az çelik israf edilir ve sonraki işleme, makasın kullanım sırasında nasıl bir his vereceğine karar veren yüzeylere odaklanır: kesici kenarlar, pivot deliği ve sapın eşleşen yüzeyleri.
Her CNC dövme makas modeli, fabrikalar adımları farklı şekilde düzenlese bile aynı mantıksal diziden geçer. Sırayı bilmek fabrika denetimi sırasında daha iyi sorular sormanıza yardımcı olur.
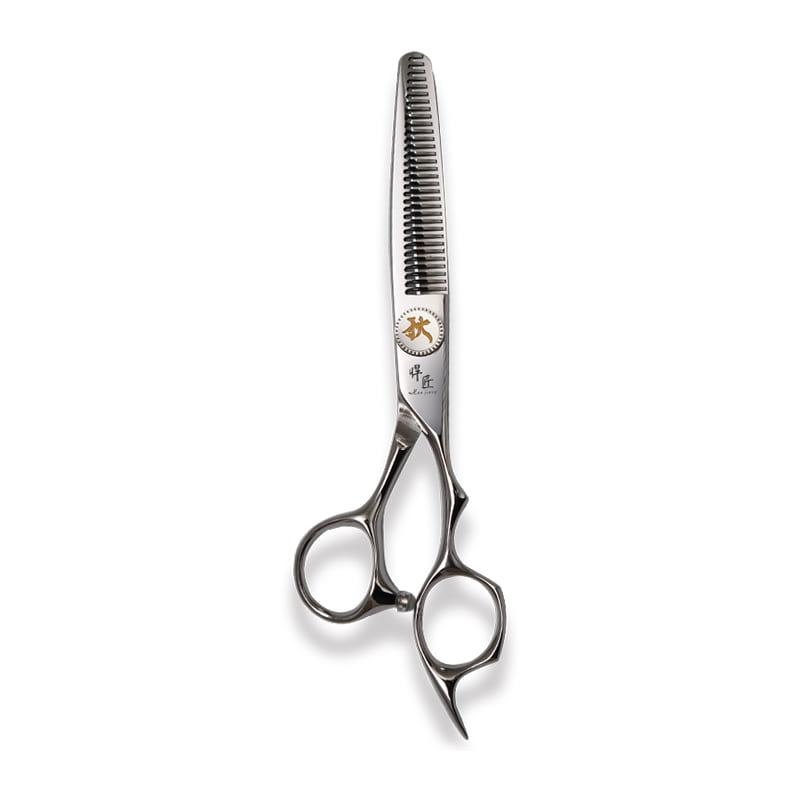
El dövme işçiliği artı CNC hassas mühendisliği olmak üzere çift prosesli bir hattı sürdüren fabrikalar, son kenar bitirme ve bıçak eşleştirme gibi gerçekten önemli olan yerlerde el işçiliğini kullanırken, makineler matematiksel tekrarlanabilirlik gerektiren yüzeyleri işler. Bu, Japonya, Güney Kore ve Çin'deki profesyonel makas tesislerinde kullanılan modeldir ve Zhangjiagang Huaxu Hairdressing Tools tarafından üretilen QIZHIDAO serisinin arkasındaki yaklaşımdır.
Alıcılar genellikle önce çelik kalitesini belirtir: 440C, VG10 veya yüksek nitrojenli çelik. Kalite tavanı belirler, ancak ısıl işlem bir bıçağın gerçekte bu tavanın ne kadarına ulaşacağına karar verir.
| Çelik kalitesi | Tipik sertlik (HRC) | Korozyon direnci | Kenar tutma | Tipik konum |
|---|---|---|---|---|
| 440C | 58–60 | iyi | iyi | Orta sınıf ve giriş seviyesi profesyonel makaslarda günlük kesim için yüksek performanslı çelik |
| VG10 | 60–61 | Çok iyi | Çok iyi | Uzun kesme seanslarında kenarını tutması gereken profesyonel makas |
| Yüksek nitrojenli çelik | 60–62 | Mükemmel | Mükemmel | Nemli ortamlar ve uzun bakım aralıkları için birinci sınıf makas |
Bir fabrikanın 58 HRC'ye ve diğerinin 61 HRC'ye kadar sertleşmesi durumunda iki çift VG10 makas tamamen farklı davranabilir. Bir tedarikçi bir çelik kalitesi teklifinde bulunduğunda, takip eden faydalı sorular şunlardır: Hangi sertlik aralığını hedefliyorsunuz? Bunu nasıl doğruluyorsunuz? Her partiyi mi yoksa yalnızca bir ısıyı mı test ediyorsunuz? 58 HRC ile 61 HRC arasındaki fark, pratik açıdan, birkaç haftalık salon çalışmasından sonra körelen bir bıçak ile aylarca keskin kalan bir bıçak arasındaki fark olarak ortaya çıkar.
CNC işlemenin en büyük katkısı alıcının gerçekten kontrol edebileceği rakamlardır. Pivot deliği çapı, sırt kalınlığı, eğim açısı ve iç bıçak yüzünün düzlüğü, bir çiftin eldeki performansını etkiler.
Sorumlu bir fabrika, yalnızca cilalanmış bir numuneyi değil, süreç içi denetim kayıtlarını da gösterebilmelidir. Kontrolün pratik bir işareti, numunelerin yalnızca fabrikanın kendi kararına dayanmak yerine rastgele kontroller için bağımsız bir laboratuvara gönderildiği belgelenmiş bir test düzenlemesidir.
CNC dövme yeteneklerine sahip olduğunu iddia eden bir fabrikayı değerlendirirken, bir satınalma siparişi vermeden önce bu faktörleri tartın.
Fabrikanın iş modeli de önemlidir. Kendi tüketici markasını oluşturmak yerine distribütörlere toptan satış yapan bir üretici, parti kalitesini tutarlı tutmak için doğrudan teşvike sahiptir. Örneğin Zhangjiagang Huaxu Kuaförlük Araçları, kendisini bir üretim ortağı olarak konumlandırıyor, CNC kesme makineleri ile çift prosesli bir hat işletiyor, rastgele numune alma konusunda Ulusal Hafif Endüstri Alet Donanımı Ürün Kalitesi Denetim ve Test Merkezi ile işbirliği yapıyor ve yurt dışındaki alıcıların daha fazla marj elde etmesi için satış ve reklam maliyetlerini düşük tutuyor. Fabrikanın teşviki kalite gereksinimlerinizle uyumlu olduğunda tolerans tartışmaları daha hızlı ilerler.
CNC dövme makas imalatının çıkarımı, bir makinenin tüm çifti kendi başına üretmesi değildir. Çıkarılan sonuç, CNC işlemenin zemini yükseltmesi, dövmenin ise tavanı yükseltmesidir. Bir fabrika her ikisini de bilinçli olarak kullandığında (iç yapı için dövme, boyutsal tekrarlanabilirlik için CNC ve son his için ustaca elle bitirme), sonuç, ilk çiftten bininciye kadar aynı şekilde kesen bir makastır.
Bir alıcı için pratik soru “CNC kullanıyor musunuz?” değildir. Bu, "Sürecinizin neresinde CNC işleme gerçekleşiyor ve bu konuda neyi kontrol ediyorsunuz?" Sayılarla, denetim kayıtlarıyla ve partiler arası numunelerle cevap veren bir fabrika, tedarikçi listenize eklenmeye değer fabrikadır.
Jul 03,2026
Jul 03,2026
Makas ithalatçılarının çoğu, dayanıksız, kaynaklı bir sap ile uygun şekilde dengelenmiş bir bı...
Yıllarca sandalye arkasında kaldıktan sonra birçok stilist, başparmağın alt kısmında hafif bir...
Yatırım yapmak 440C çelik saç makası sürdürülebilir bir sermaye yatırımıyla yüksek ...
Profesyonel saç makaslarını stoklamak isteyen bir alıcı için "saç makası fabrikası" ifadesi ku...
Telif hakkı © 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Tüm Hakları Saklıdır
 contact us